20年专注建筑工程改造设计
拥有甲级设计资质,专家级建筑/结构设计师
- 咨询热线
优易特(北京)建筑设计事务所有限公司
手机:15300018203
地址:北京市丰台区南四环西路188号长虹科技大厦2层
邮箱:jyb@ueter.cn 公安备案号:11011502003021

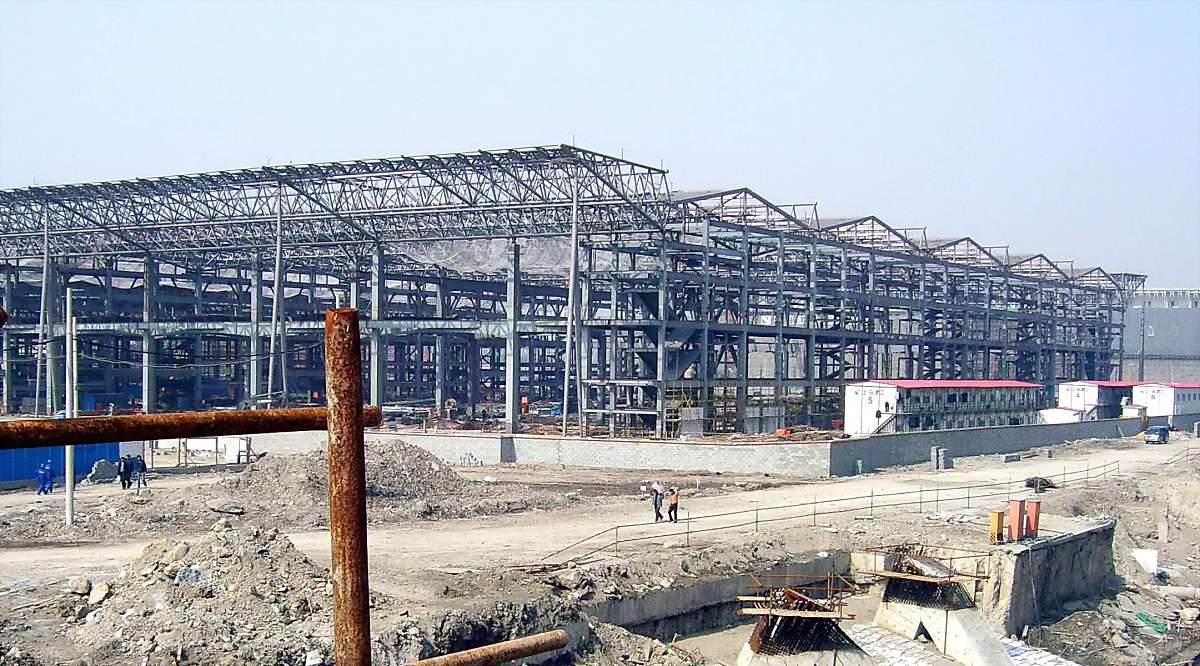
钢构厂房施工涉及众多技术与管理环节,每个环节都可能成为影响工程质量和进度的关键因素。以下从施工技术、施工管理、常见问题、质量控制及智能技术应用五个维度,系统梳理钢构厂房施工的主要难点及相应解决措施。
一、施工技术难点
焊接变形控制
厚钢板焊接(如60mm板厚)须采用多层多道焊工艺,层间温度应严格控制在120至200℃区间内。高空施焊时需搭设防风棚,并确保二氧化碳气体纯度不低于99.5%,以降低焊接缺陷产生概率。
高空节点连接
对于转换层V型斜撑等复杂节点,需建立三维坐标系,借助全站仪实现毫米级定位。管桁架相贯节点应采用三维扫描复核,确保间隙偏差控制在1.5mm以内。
复杂结构定位
超高层钢柱吊装前须进行风振分析,当风速达到8m/s及以上时应暂停吊装作业。采用串吊工艺时,需对塔吊动载系数进行验算,例如21吨构件对应的动载工况需单独校核。

二、施工管理难点
预埋螺栓精度控制
预埋螺栓定位误差需控制在±2mm以内,宜采用激光校准辅助定位。柱底标高调整应使用可调式钢垫板组,每叠垫板块数不超过3块,并点焊固定,防止松动。
构件加工与安装精度
弧形箱型梁需预留2至3mm焊接收缩余量。相贯节点加工应使用六维数控切割机,确保切口粗糙度不大于50μm,以保障现场拼装精度。
现场焊接质量
一、二级焊缝须采用超声波探伤检测,楼面主梁与柱连接焊缝应设置引弧板施焊。焊工必须持证上岗,焊缝表面不得出现裂纹、焊瘤等可见缺陷。
三、常见问题与解决方法
构件生产制作问题
门式钢架板件较薄(最薄处仅4mm),下料时应优先选用剪切方式,避免火焰切割引发波浪变形。H型钢焊接需合理控制埋弧自动焊或半自动焊参数,防止构件出现弯曲或扭曲。
柱脚安装问题
预埋件(锚栓)需与土建单位协同施工,在混凝土浇捣前复核尺寸并固定牢固。若锚栓存在不垂直情况,应通过下部调整螺栓调平,随后采用无收缩砂浆进行二次灌浆填实。
高强螺栓连接问题
螺栓连接面须清理浮锈、油污及毛刺,使用前做好防锈处理。丝扣损伤的螺栓严禁强行打入螺孔,应清洗除锈后重新预配,确保连接质量。
四、质量控制要点
预埋螺栓质量控制
施工基础预埋螺栓时,需制作专用安装模板,利用钢筋将螺栓定位在柱主筋和模板上,并保护丝扣。土建工程完工后,采用经纬仪和水准仪复查地脚螺栓的标高及轴线位置。
构件制作质量控制
严格按照工艺流程进行管控:放样→下料→拼板→切割→组立→埋弧焊接→钻孔→组装→矫正成型→铆工零配件下料→制作组装→焊接及检验→防锈处理、涂装、编号→构件验收出厂。每一道工序均需落实质量检查。
焊接工程质量控制
施焊前检查焊条合格证,核验焊工资质。焊缝表面不得有裂纹、焊瘤;一、二级焊缝不得存在气孔、夹渣、弧坑裂纹;一级焊缝额外禁止咬边、未满焊等缺陷。
五、智能技术应用
数字孪生建造
运用Tekla软件配合放线机器人,可实现数字孪生建造,定位精度达±1.5mm,有效提升复杂节点的安装准确性。
焊接机器人应用
焊接机器人在关键焊缝的覆盖率不应低于30%,并配备红外探伤系统,对焊缝质量进行实时监测,确保焊接作业的一致性与可靠性。
---
钢构厂房施工是一项系统性工程,唯有在技术、管理、质量控制和智能化应用等方面协同发力,方能有效应对各类难点,保障工程安全、优质、高效落地。若您在具体项目中遇到个性化问题,欢迎进一步交流探讨。